Wprowadzenie: Dlaczego odlewanie ciśnieniowe dominuje w produkcji samochodów
Otwórz maskę nowoczesnego pojazdu spalinowego lub elektrycznego, a przekonasz się, że odlew aluminiowy wykonuje cichą, ale niezbędną pracę. Bloki silnika, obudowy skrzyń biegów, miski olejowe, wsporniki i obudowy układu napędowego powstają w wyniku wtłaczania stopionego metalu pod wysokim ciśnieniem do stalowej formy. Proces jest szybki, powtarzalny i pozwala na wytworzenie złożonej geometrii za jednym razem, co wyjaśnia, dlaczego inżynieria samochodowa opiera się na nim bardziej niż na jakiejkolwiek innej metodzie formowania metalu.
Dążenie do lżejszych pojazdów, ciaśniejszych opakowań i opłacalności dużych serii zepchnęło odlewanie ciśnieniowe do centrum produkcji motoryzacyjnej. Pojedynczy odlew może zastąpić spawany zespół tłoczonych części, zmniejszyć wagę i skrócić łańcuchy dostaw. Jednocześnie proces ten nie jest tylko pojedynczą operacją maszynową. Zależy to od precyzyjnego oprzyrządowania, kontrolowanego topienia, ostrożnego wyrzucania i obróbki po odlewie.
Firma taka jak fddiecasting.com pokazuje, dlaczego odlewanie ciśnieniowe rzadko jest samodzielnym krokiem. Łączy w sobie projektowanie form, odlewanie aluminium i precyzyjną obróbkę pod jednym dachem, co zapewnia ścisłą kontrolę tolerancji i komunikację od pierwszego przeglądu projektu do kontroli końcowej. W kolejnych sekcjach omówimy proces, materiały, kontrole jakości i kryteria oceny dostawców, abyś mógł podejmować lepsze decyzje dotyczące własnych części samochodowych.
Proces odlewania ciśnieniowego wyjaśniony krok po kroku
Każdy odlew ciśnieniowy w branży motoryzacyjnej rozpoczyna się od koncepcji gotowej części, a kończy na gotowym do obróbki elemencie. Ogólny przepływ można podzielić na cztery etapy: oprzyrządowanie, wtryskiwanie, zestalanie i przycinanie.
Projektowanie form i oprzyrządowanie
Forma lub matryca jest najważniejszym czynnikiem wpływającym na jakość odlewu. Określa dokładność wymiarową, wykończenie powierzchni i spójność metalu w cienkich ścianach. Stal matrycowa musi wytrzymywać cykle termiczne, a kanał wlewowy i system przelewowy muszą być zaprojektowane tak, aby umożliwić ucieczkę powietrza i tlenków.
Dostawcy posiadający własną wiedzę specjalistyczną w zakresie narzędzi, w tym precyzyjne przycinanie projektów form , może lepiej kontrolować ten krytyczny etap. Odkąd fddiecasting.com rozpoczęła działalność jako producent form w 2006 roku, firma traktuje oprzyrządowanie jako podstawową kompetencję, a nie zadanie zlecane na zewnątrz. Ta historia ma bezpośredni wpływ na liczbę defektów i czas realizacji.
Topienie i wtryskiwanie
Aluminiowe części samochodowe są prawie zawsze produkowane na maszynach do odlewania ciśnieniowego z zimną komorą. W procesie tym metal topi się w oddzielnym piecu, a następnie wprowadza do komory śrutowej, gdzie tłok hydrauliczny wpycha go z dużą prędkością do matrycy. Maszyny gorącokomorowe, w których mechanizm wtryskowy jest zanurzony w roztopionym metalu, lepiej nadają się do obróbki stopów cynku i magnezu o niższych temperaturach topnienia.
Siła mocowania maszyny określa maksymalny rozmiar części, jaką można wyprodukować. fddiecasting.com obsługuje sześć maszyn z zimną komorą o sile zwarcia od 400 do 2000 ton, co pozwala na pokrycie różnych części, od małych wsporników lusterek po duże obudowy silników.
Chłodzenie, wyrzucanie i przycinanie
Po wtryskiwaniu metal szybko stygnie w chłodzonej wodą matrycy. Czas krzepnięcia kontroluje mikrostrukturę i ryzyko porowatości skurczowej. Gdy część jest już solidna, kołki wypychające wypychają ją i cykl się powtarza. Następnie część przechodzi do przycinania, podczas którego usuwa się wlew, przelewy i wypływkę.
Komponenty samochodowe zazwyczaj wymagają dodatkowych operacji, takich jak gratowanie, obróbka skrawaniem i obróbka powierzchni. Integracja odlewania z późniejszymi procesami jest powodem, dla którego fddiecasting.com utrzymuje 80 szybkich, precyzyjnych centrów obróbczych w tym samym obiekcie.
Wybór odpowiedniego stopu do części odlewanych ciśnieniowo w samochodach
Wybór materiału określa wytrzymałość mechaniczną, odporność na korozję, przewodność cieplną i koszt. Nie ma jednego najlepszego stopu dla każdej części, ale wybór można zawęzić w zależności od funkcji.
Stopy aluminium
Aluminium jest dominującym materiałem do odlewów ciśnieniowych samochodów. Oferuje dobry stosunek wytrzymałości do masy, doskonałą przewodność cieplną i naturalną odporność na korozję. Stopy aluminium, zwłaszcza A380, są stosowane do bloków silnika, obudów skrzyń biegów, misek olejowych, obudów silników i obudów sterowania elektronicznego. Stop dobrze płynie w cienkich przekrojach i może wypełniać matryce o złożonej geometrii.
Stopy cynku
Stopy cynku zapewniają wysoką ciągliwość, udarność i możliwość łatwego powlekania lub wykańczania. Są one zwykle używane do małych precyzyjnych części, takich jak wsporniki lusterek, zatrzaski drzwi i elementy wewnętrzne. Wadą jest gęstość: cynk jest ciężki i rzadko wybierany do dużych elementów konstrukcyjnych.
Stopy magnezu
Magnez jest najlżejszym metalem konstrukcyjnym, oferującym najlepszy stosunek wytrzymałości do masy ze wszystkich trzech. Pojawia się w częściach, w których liczy się każdy gram, takich jak rdzenie kierownicy, ramy siedzeń i konstrukcje deski rozdzielczej. Magnez wiąże się z wyższymi kosztami materiałów i problemami związanymi z korozją, dlatego wybiera się go tylko wtedy, gdy oszczędność masy wyraźnie uzasadnia wyższą cenę.
| Stop | Główne właściwości | Typowe komponenty |
|---|---|---|
| Aluminium (A380) | Dobry stosunek wytrzymałości do masy, wysoka przewodność cieplna, odporność na korozję | Bloki silników, obudowy przekładni, obudowy silników, obudowy EC |
| Cynk (Zamak) | Wysoka ciągliwość, doskonałe wykończenie powierzchni, łatwe powlekanie | Małe wsporniki, mocowania lusterek, zatrzaski, okucia wewnętrzne |
| Magnez (AZ91D) | Najlżejszy metal konstrukcyjny, bardzo wysoka wytrzymałość właściwa | Ramy kierownic, ramy siedzeń, lekkie wsporniki |
Aby mieć pewność, że dostarczony zostanie właściwy stop, fddiecasting.com korzysta ze spektrometru Oxford Hitachi w celu sprawdzenia składu chemicznego każdego przychodzącego stopu. Zapobiega to kosztownym pomyłkom przed odlaniem części.
Typowe części samochodowe produkowane metodą odlewania ciśnieniowego
Odlewy ciśnieniowe rozmieszczone są w całym pojeździe, od komory silnika po zawieszenie i elektryczną jednostkę napędową. Zrozumienie asortymentu pomaga w planowaniu listy dostawców.
Elementy silnika i układu napędowego
Konwencjonalne układy napędowe w dużej mierze opierają się na odlewach ciśnieniowych z aluminium. Najbardziej widocznym przykładem są bloki silnika, ale odlewane są również miski olejowe, pompy wodne, podstawy filtrów oleju, sprzęgła wentylatorów i mocowania silnika. Części te muszą być odporne na wibracje, odprowadzać ciepło i uszczelniać smary. Często są dostarczane jako części samochodowe z odlewanego ciśnieniowo aluminium które łączą sztywność strukturalną z odprowadzaniem ciepła.
Części skrzyni biegów i podwozia
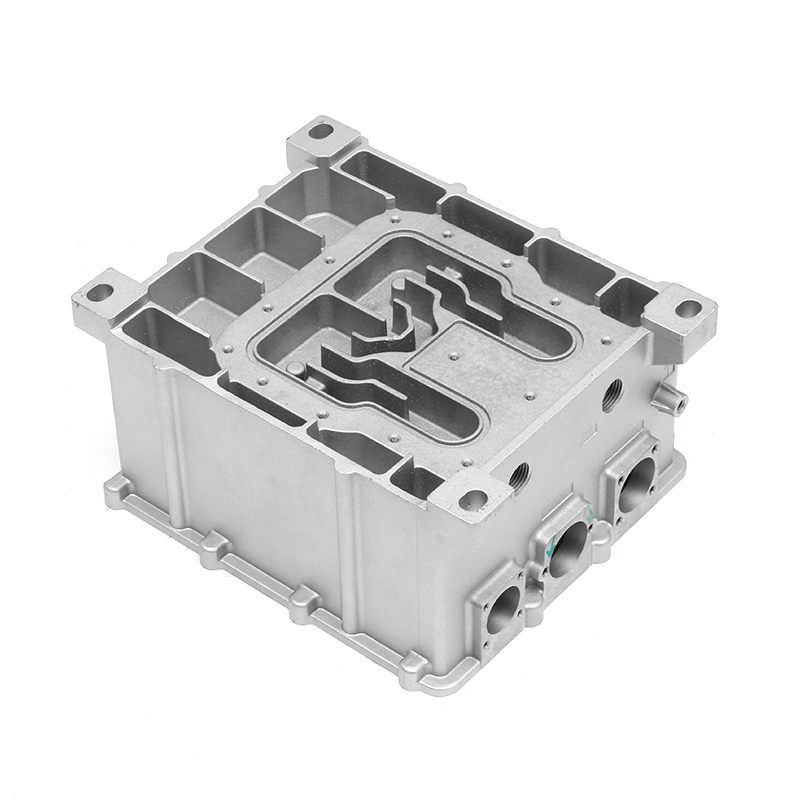
Obudowy przekładni to duże odlewy, w których znajdują się koła zębate, wały i obwody hydrauliczne. Obudowa pełni również funkcję łącznika konstrukcyjnego pomiędzy silnikiem a resztą układu napędowego. W obszarze podwozia wsporniki lusterek wstecznych, wsporniki amortyzatorów i korpusy przepustnic są produkowane w dużych ilościach przy użyciu odlewu ciśnieniowego.
Nowe komponenty pojazdów energetycznych
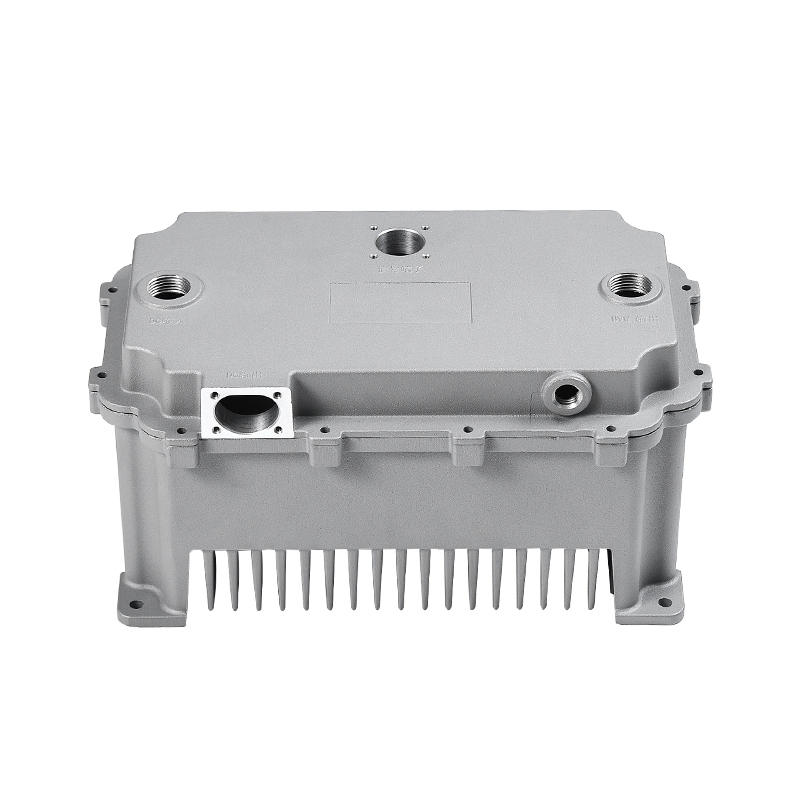
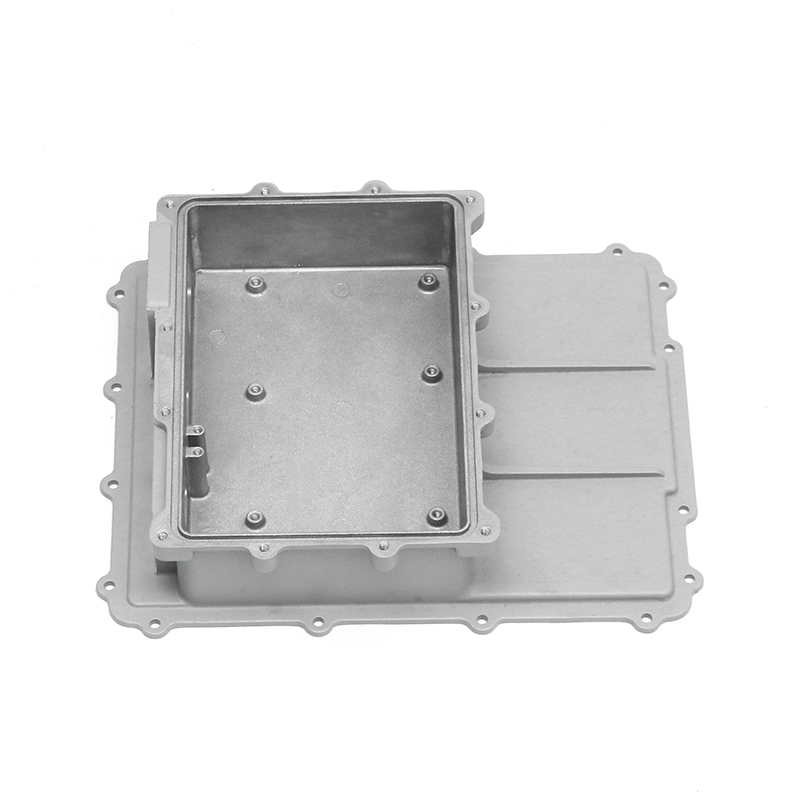
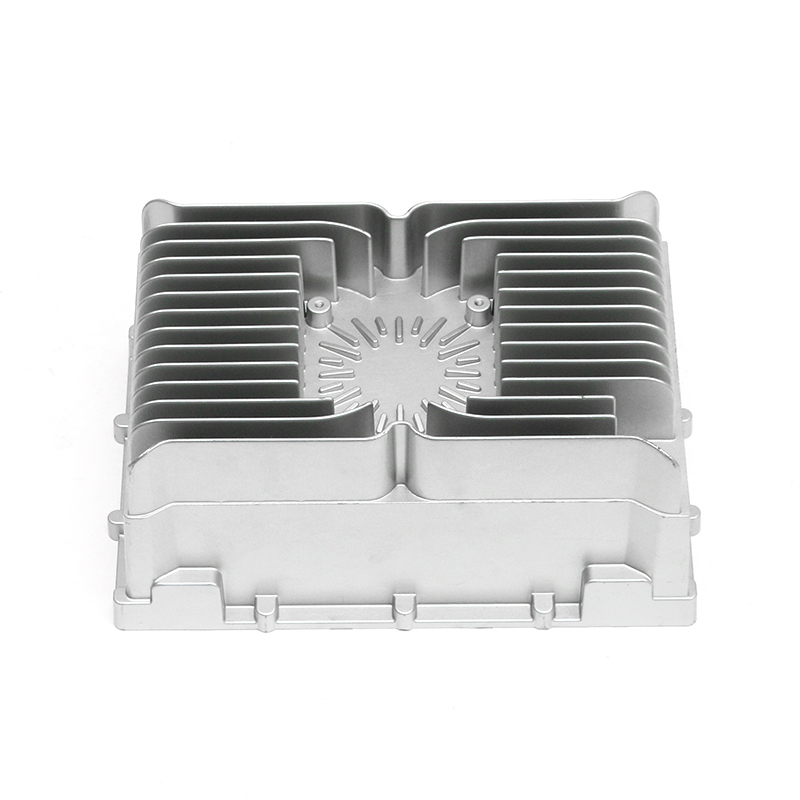
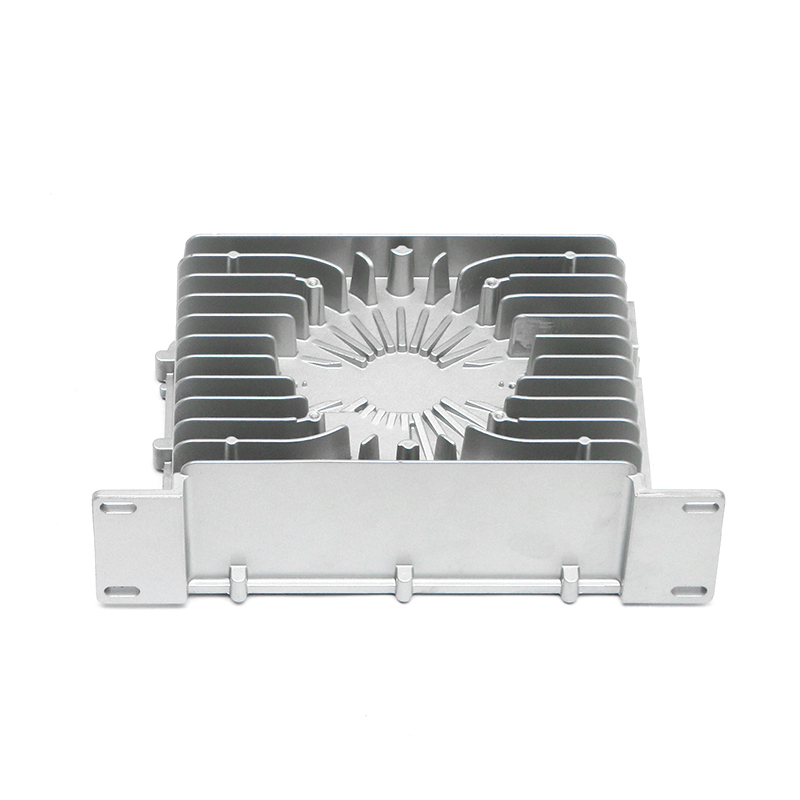
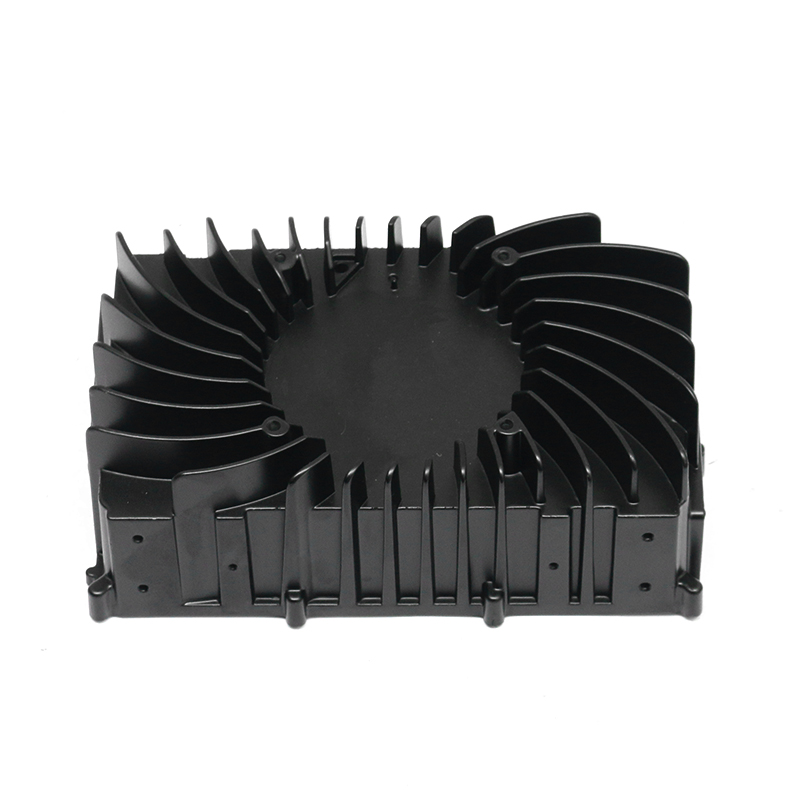
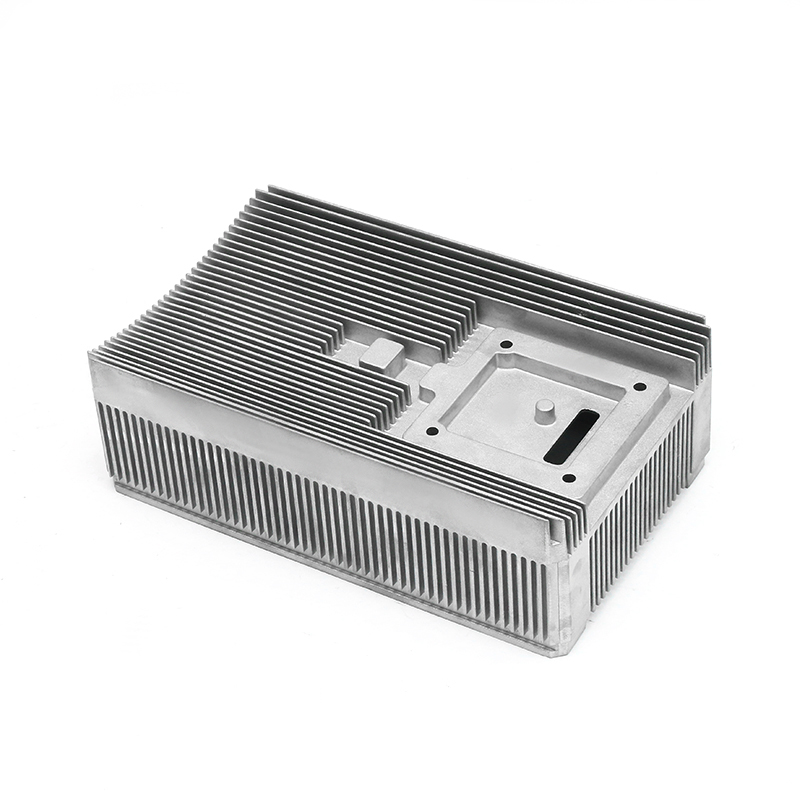
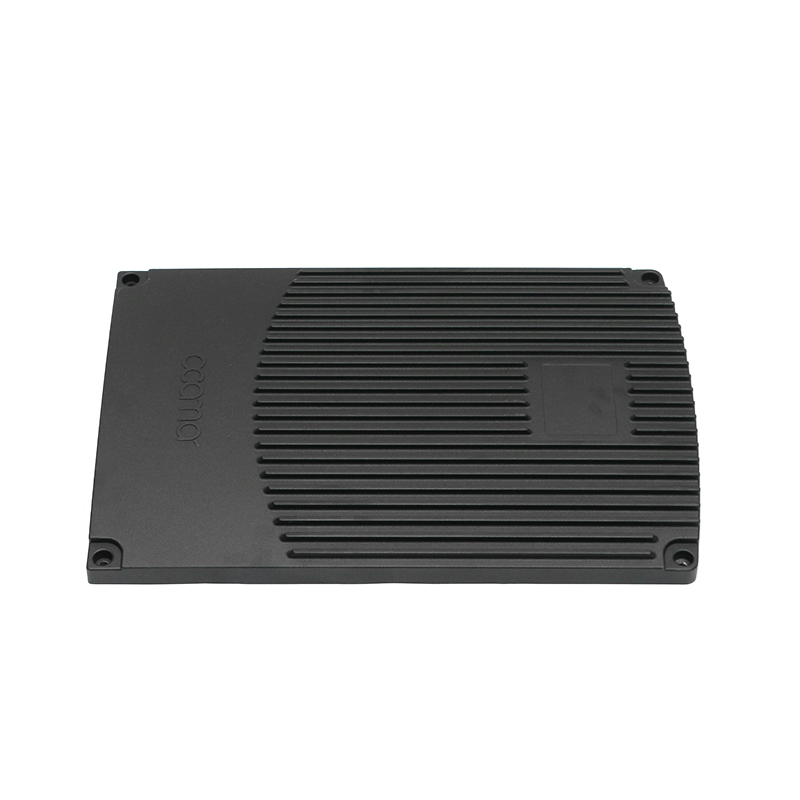
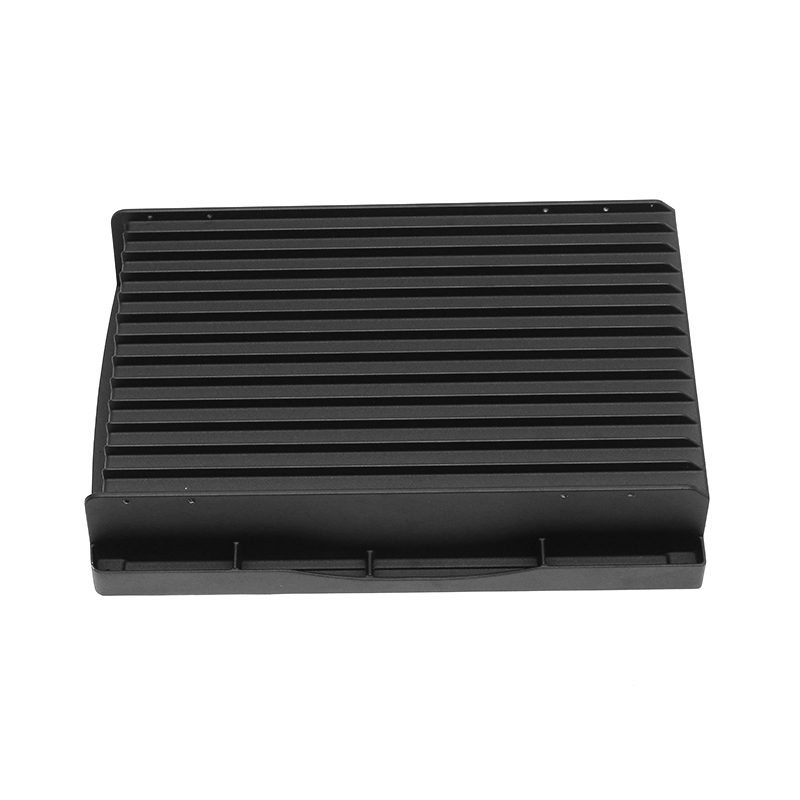
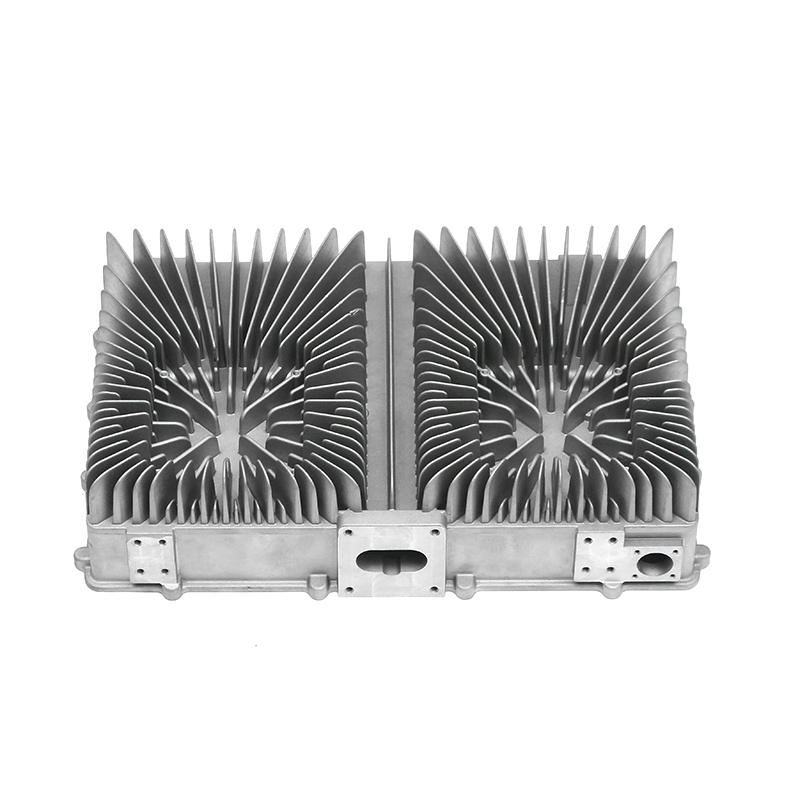
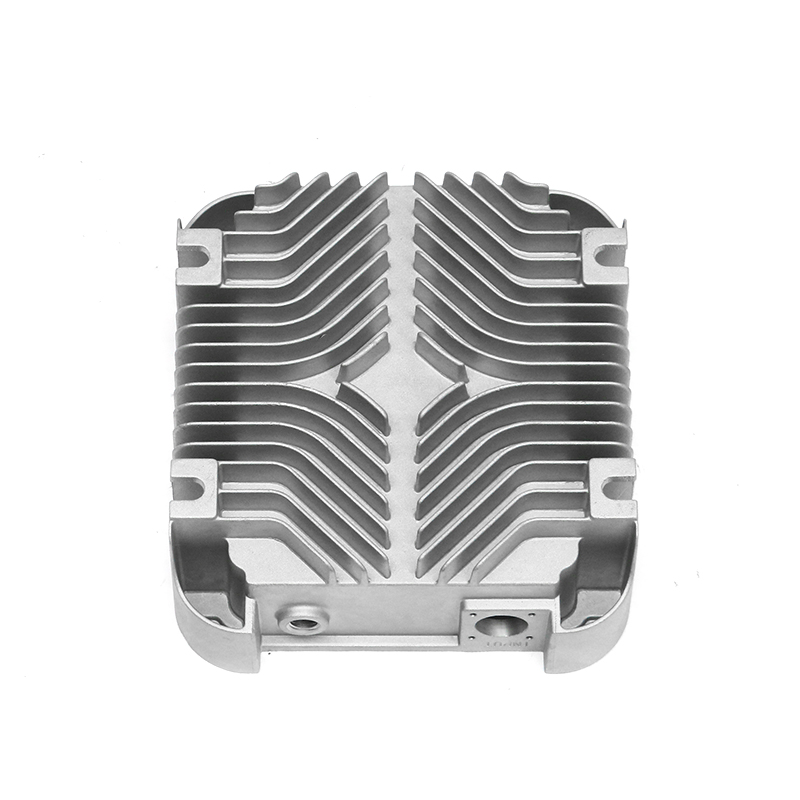
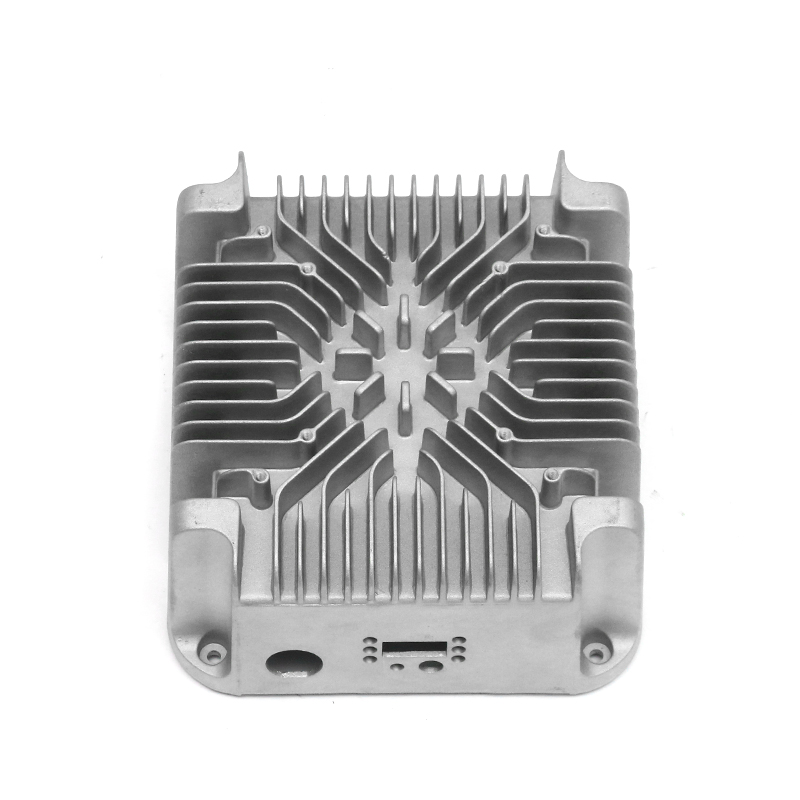
Pojazdy elektryczne stwarzają inny zestaw wymagań. Obudowy silników muszą odprowadzać ciepło z uzwojeń miedzianych, chroniąc je jednocześnie przed zanieczyszczeniami. Elektroniczne jednostki sterujące wymagają obudów odlewanych ciśnieniowo, które łączą cienkie ścianki z płaskimi powierzchniami uszczelniającymi.
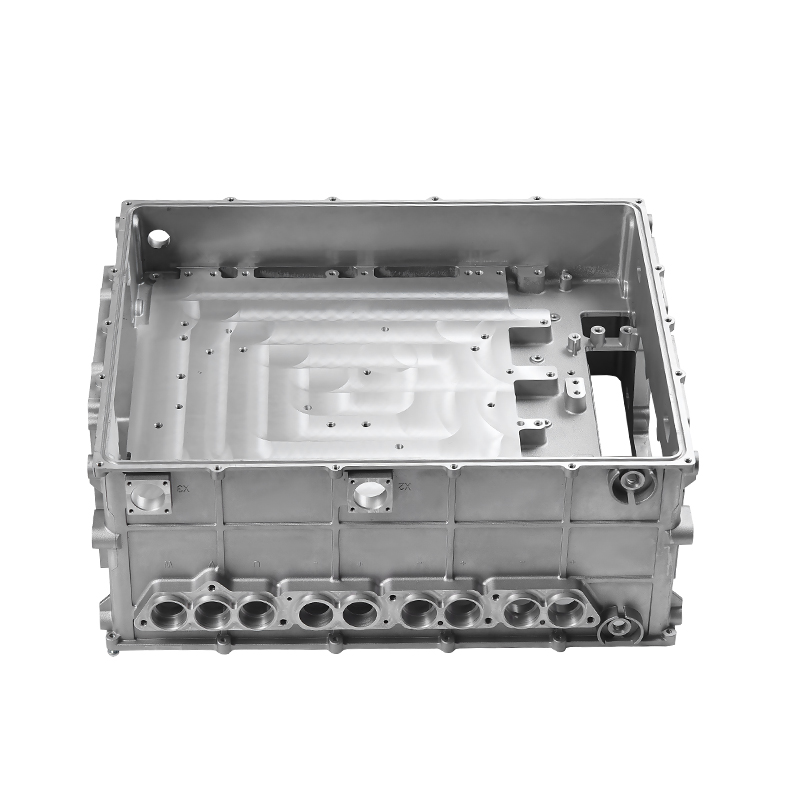
Dobrym przykładem są chłodzone wodą elektroniczne obudowy sterujące. Części te muszą pozostać szczelne pod wpływem cykli termicznych i wibracji, jednocześnie chroniąc wrażliwe układy elektroniczne. Dlatego wymagają bardziej rygorystycznych testów wymiarowych i ciśnieniowych niż wiele tradycyjnych odlewów.
Zapewnienie jakości w odlewnictwie samochodowym
Nabywcy branży motoryzacyjnej nie oceniają odlewu ciśnieniowego jedynie na podstawie jego kształtu. Należy zweryfikować solidność wewnętrzną, skład materiału, dokładność wymiarów i uszczelnienie. Wiarygodność dostawcy zależy od głębokości jego łańcucha kontroli.
Kontrola wymiarowa
Współrzędnościowe maszyny pomiarowe (CMM) są standardem w weryfikacji krytycznych wymiarów części samochodowych. fddiecasting.com wykorzystuje maszyny współrzędnościowe Zeiss do sprawdzania z dużą precyzją punktów odniesienia, pozycji otworów i grubości ścianek. Pomiary te są dokumentowane w celu potwierdzenia zatwierdzenia części produkcyjnej.
Wykrywanie defektów wewnętrznych
Wewnątrz odlewu mogą tworzyć się porowatości i puste przestrzenie skurczowe, nie wpływając na widoczną powierzchnię. Przemysłowa tomografia komputerowa i inspekcja rentgenowska ujawniają te wewnętrzne wady przed zastosowaniem kosztownej obróbki. CT pomaga również sprawdzić, czy rdzenie i wewnętrzne kanały chłodzące są umieszczone prawidłowo.
Weryfikacja materiału
Spektrometr potwierdza, że stop ma określony gatunek, a nie tylko przybliżony skład. Ten krok jest szczególnie ważny, gdy część przechodzi z próbki rozwojowej do produkcji masowej. Spektrometr Oxford Hitachi dostępny na fddiecasting.com zapewnia identyfikowalne dane materiałowe dla każdej partii.
Testowanie szczelności
Testowanie szczelności jest wymagane w przypadku misek olejowych, obudów przekładni, korpusów pomp i wielu obudów pojazdów elektrycznych. Sprężone powietrze lub hel wprowadza się do wewnętrznych wnęk, podczas gdy na zewnątrz monitoruje się spadek ciśnienia. Jest to szczególnie istotne dla odlewane obudowy skrzyni biegów , gdzie wewnętrzne zatrzymywanie smaru bezpośrednio wpływa na niezawodność przekładni. Dedykowane maszyny do testowania ciśnienia powietrza dostępne na fddiecasting.com sprawdzają, czy każdy uszczelniony element opuszcza zakład bez wycieków.
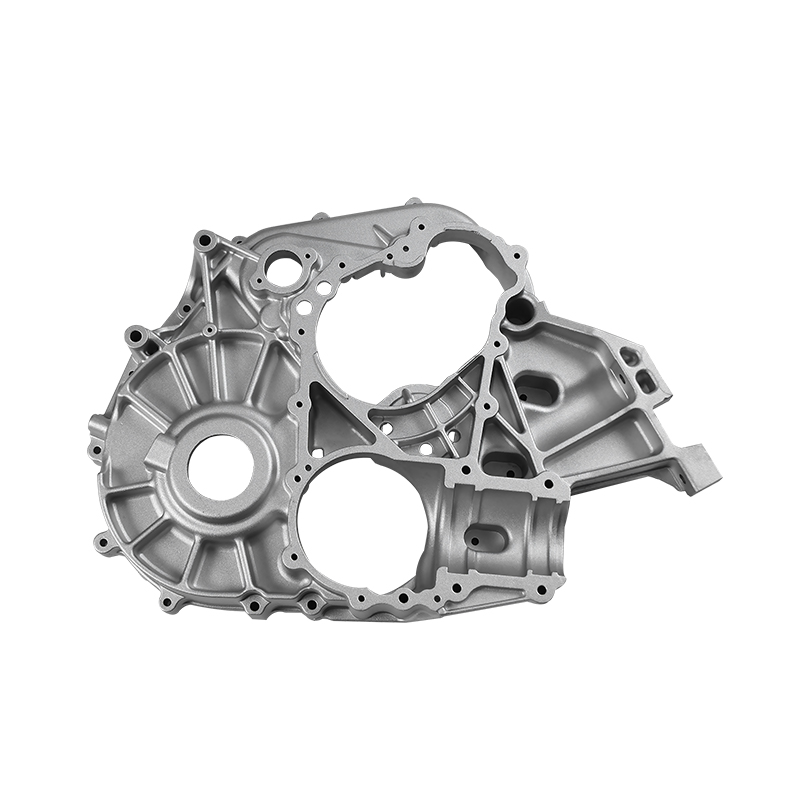 Producenci niestandardowych obudów przekładni odlewanych ciśnieniowo, dostawcy OEM / ODM Jako chińscy producenci obudów skrzyń biegów odlewanych ciśnieniowo i dostawcy obudów skrzyń biegów OEM/ODM, Ningbo Fenda New Energy Technology Co., Ltd., c... Zobacz produkt →
Odlewanie ciśnieniowe a alternatywne metody produkcji
Odlewanie ciśnieniowe konkuruje z kilkoma innymi technologiami formowania metali. Właściwy wybór zależy od objętości, geometrii, grubości i wymaganych właściwości mechanicznych.
W porównaniu z obróbką CNC, odlewanie ciśnieniowe jest znacznie bardziej ekonomiczne przy dużych nakładach. Obróbka rozpoczyna się od litego kęsa i usuwa duży procent materiału, podczas gdy odlewanie ciśnieniowe pozwala uzyskać kształty netto lub prawie netto przy znacznie mniejszej ilości odpadów. CNC jest nadal preferowane w przypadku małych serii, złożonych elementów pięcioosiowych lub końcowego wykończenia. W praktyce po wielu odlewach ciśnieniowych następuje krótki cykl obróbki, aby zachować wąskie tolerancje na powierzchniach uszczelniających.
W porównaniu z kuciem, odlewanie ciśnieniowe może tworzyć znacznie bardziej złożone struktury cienkościenne z drobnymi szczegółami. Kucie na zimno pozwala uzyskać mocniejsze części, ponieważ struktura ziaren jest zgodna z konturem części, ale kształty są ograniczone do prostszych geometrii. W przypadku bloku silnika lub obudowy silnika odlewanie jest jedynym praktycznym sposobem na utworzenie wewnętrznych wnęk i kanałów chłodzących.
Głównymi ograniczeniami są koszt matrycy i wielkość produkcji. Stalowa matryca może kosztować setki tysięcy dolarów, więc odlewanie ciśnieniowe ma sens tylko w przypadku rocznych wielkości produkcji rzędu dziesiątek tysięcy. Porowatość powierzchni może również pozostać problemem w przypadku części szczelnych lub poddawanych dużym obciążeniom, dlatego coraz częściej stosuje się odlewanie wspomagane próżniowo i stopy specjalistyczne.
Jak ocenić dostawcę części samochodowych zajmujących się odlewaniem ciśnieniowym
Kiedy projekt jest już gotowy, pojawia się kolejne pytanie, kto powinien go odlać. Ukierunkowana ewaluacja powinna obejmować przynajmniej następujące obszary.
- Możliwości narzędziowe: Zapytaj, czy dostawca projektuje i produkuje niestandardowe formy odlewnicze w domu. Ma to bezpośredni wpływ na czas realizacji zamówień i liczbę defektów.
- Zakres maszyn: Sprawdź tonaż odlewów ciśnieniowych i liczbę maszyn. Dostawca posiadający maszyny o masie od 400 do 2000 ton może zaoferować zarówno małe wsporniki, jak i duże obudowy.
- System jakości: IATF 16949:2016 powinna stanowić minimum dla dostaw motoryzacyjnych. Pokazuje robocze podejście do analizy ryzyka, kontroli zmian i wymagań specyficznych dla klienta.
- Sprzęt kontrolny: Poszukaj maszyn współrzędnościowych, przemysłowych tomografów komputerowych, spektrometrów i testerów szczelności. Narzędzia te wskazują, czy dostawca może zweryfikować to, co produkuje.
- Przetwarzanie wtórne: Własna obróbka, zgrzewanie tarciowe z przemieszaniem i przygotowanie powierzchni zmniejszają złożoność logistyczną i pozwalają zachować jakość u jednego dostawcy.
- Komunikacja międzynarodowa: Dostawca oferujący wielojęzyczne wsparcie, podobnie jak fddiecasting.com w języku angielskim, rosyjskim, arabskim i niemieckim, upraszcza proces wyceny i zmian inżynieryjnych.
Oceniając potencjalnego partnera według tych kryteriów, można uniknąć zaskakujących wskaźników defektów i opóźnień w dostawach po uruchomieniu programu.
Przyszłość odlewania części samochodowych: trendy w pojazdach elektrycznych i lekkich
Pojazdy elektryczne zmieniają popyt na odlewy ciśnieniowe w dwóch kierunkach: większe zintegrowane konstrukcje nadwozia i zaawansowane technicznie obudowy układów napędowych. Duże maszyny do odlewania ciśnieniowego, osiągające obecnie 6000 ton i więcej, pozwalają na produkcję całych przednich lub tylnych sekcji samochodu w jednej części. Te zintegrowane odlewy zmniejszają liczbę połączeń, zmniejszają wagę i skracają proces pracy w warsztacie.
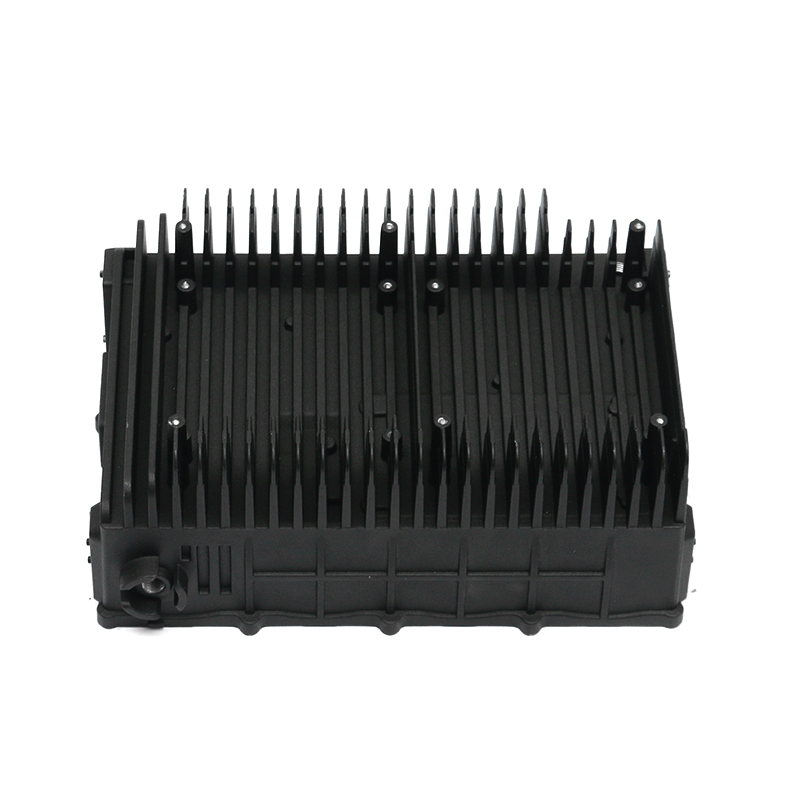
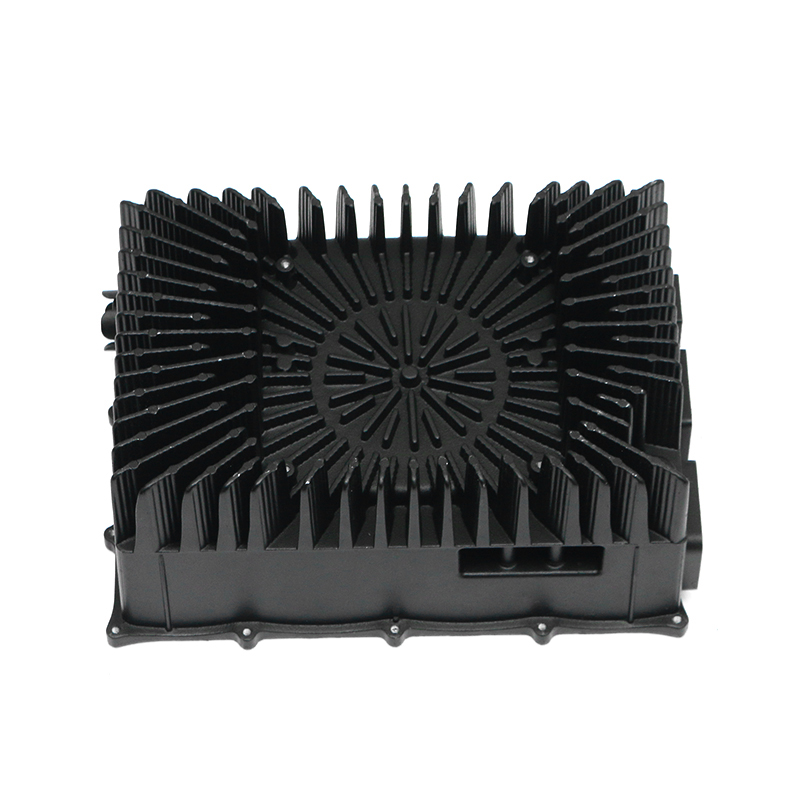
Nowe obudowy silników energetycznych ilustrują drugi trend. Nowoczesne nowe obudowy silników energetycznych łączą cienkościenne odlewy ze zintegrowanymi kanałami chłodzącymi, aby zmaksymalizować gęstość mocy. Wymusza to większą kontrolę nad grubością ścianki i geometrią wewnętrzną.
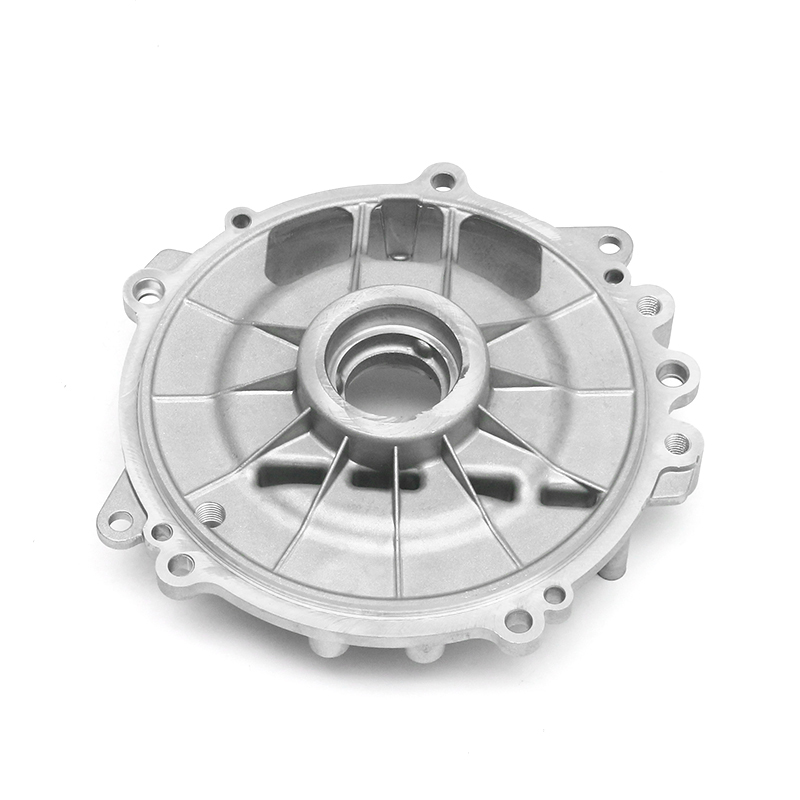 Producenci, dostawcy, fabryka obudów silników do odlewania ciśnieniowego nowej energii Ningbo Fenda New Energy Technology Co., Ltd. to chińscy producenci i dostawcy nowych obudów silników energetycznych, nasza fabryka oferuje nowe OEM / ODM... Zobacz produkt →
Zgrzewanie tarciowe z przemieszaniem staje się również odpowiednim partnerem w odlewnictwie ciśnieniowym. Łączy odlewane elementy ze sobą lub z profilami bez topienia materiału podstawowego, zachowując zarówno wytrzymałość, jak i właściwości uszczelniające. Ponad 30 zgrzewarek tarciowych i innych dedykowanych maszyn na fddiecasting.com obsługuje tego rodzaju hybrydowe prace montażowe.
Zrównoważony rozwój jest trzecim czynnikiem. Odlewy aluminiowe w dużym stopniu nadają się do recyklingu, a przemysł motoryzacyjny coraz częściej wymaga mniejszego wpływu na emisję dwutlenku węgla. Odlewanie ciśnieniowe wpisuje się w ten kierunek, ponieważ wydajna produkcja i krótkie czasy obróbki zmniejszają zużycie energii na część, a stopy pochodzące z recyklingu można ponownie przetopić bez utraty typowych właściwości mechanicznych.
Wniosek
Odlewanie ciśnieniowe części samochodowych pozostaje najbardziej praktycznym sposobem wytwarzania złożonych i lekkich komponentów konstrukcyjnych o dużej objętości, zarówno do pojazdów spalinowych, jak i elektrycznych. Dominuje, ponieważ łączy w sobie trzy zalety: doskonałą swobodę geometrii, dużą wydajność cyklu i niski koszt jednostkowy w skali.
Wybierając dostawcę, tak naprawdę wybierasz pakiet obejmujący kontrolę procesu, głębokość kontroli i doświadczenie inżynieryjne. Partner taki jak fddiecasting.com wnosi dziedzictwo w zakresie produkcji form, sześć dużych maszyn do odlewania ciśnieniowego, 80 precyzyjnych centrów obróbczych, certyfikat IATF 16949:2016 oraz kompletne laboratorium weryfikacyjne, w tym CMM, CT, spektrometry i testy szczelności. Możliwości te mają największe znaczenie, gdy nowa część wchodzi do produkcji i każdy element produkcyjny musi być odpowiedni.
Jeśli oceniasz partnerów zajmujących się odlewaniem ciśnieniowym pod kątem bieżącego projektu lub przyszłego programu, wyślij swoje rysunki do zespołu na fddiecasting.com w celu sprawdzenia wykonalności. Jasna dyskusja techniczna na początku obniży koszty i ryzyko później.