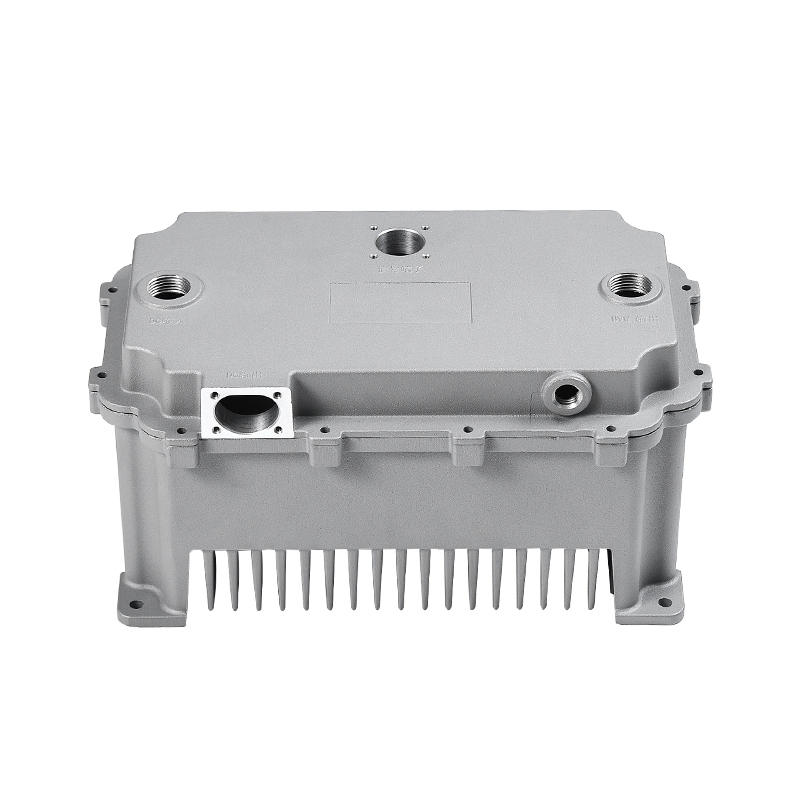
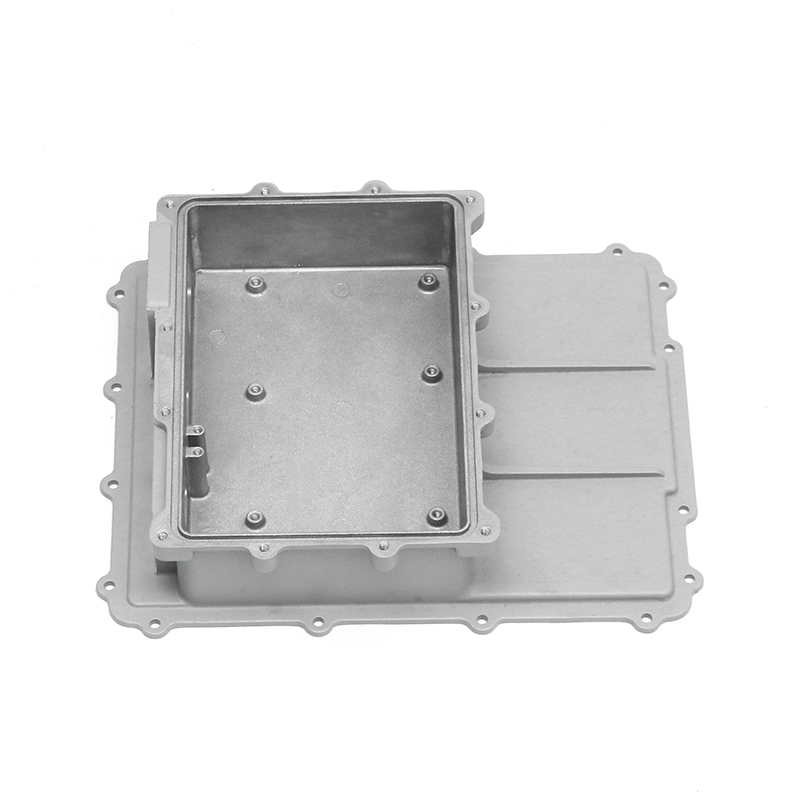
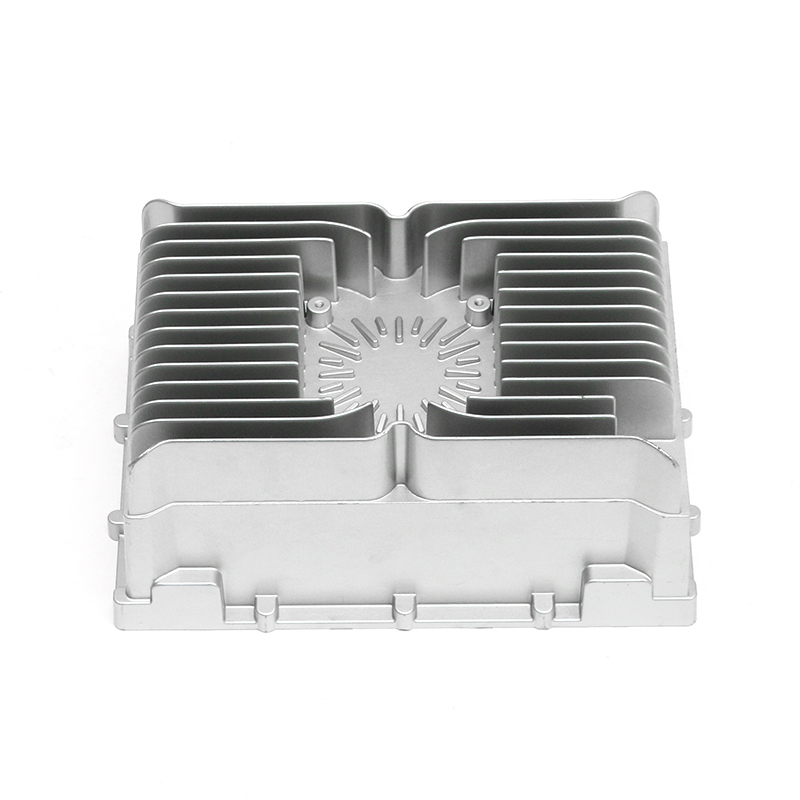
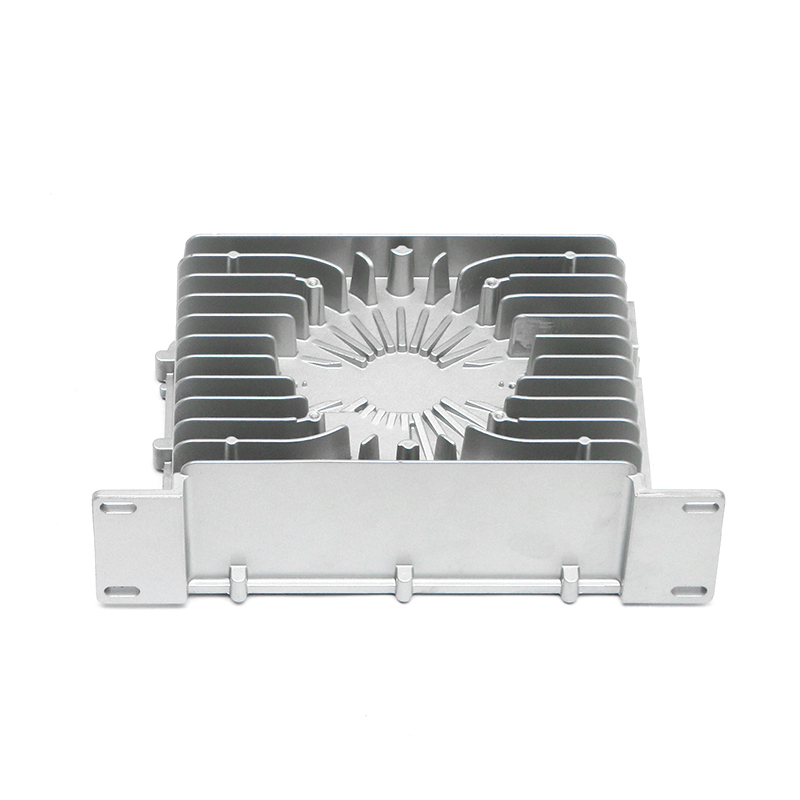
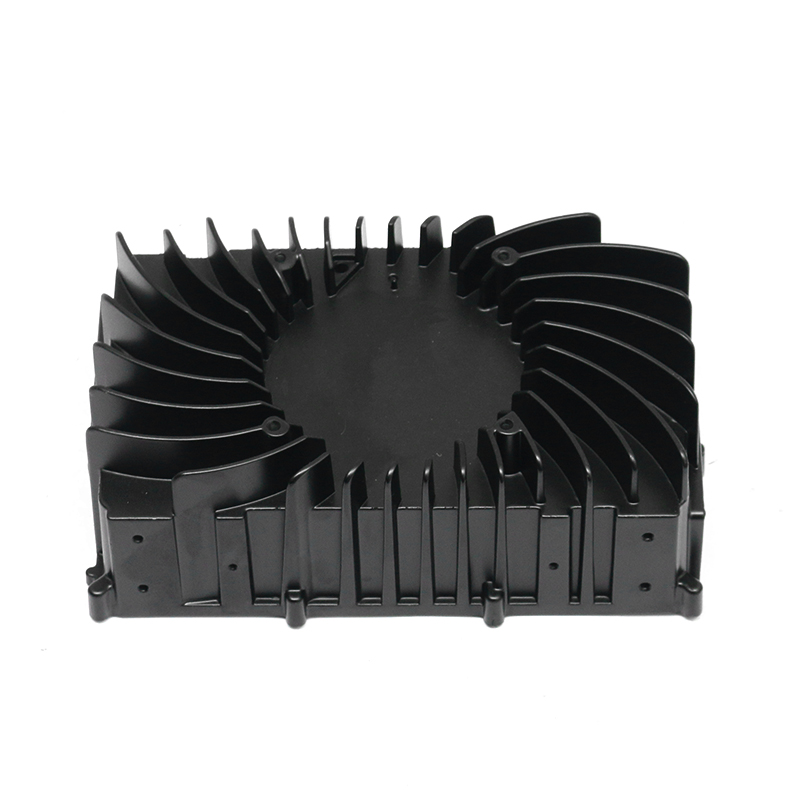
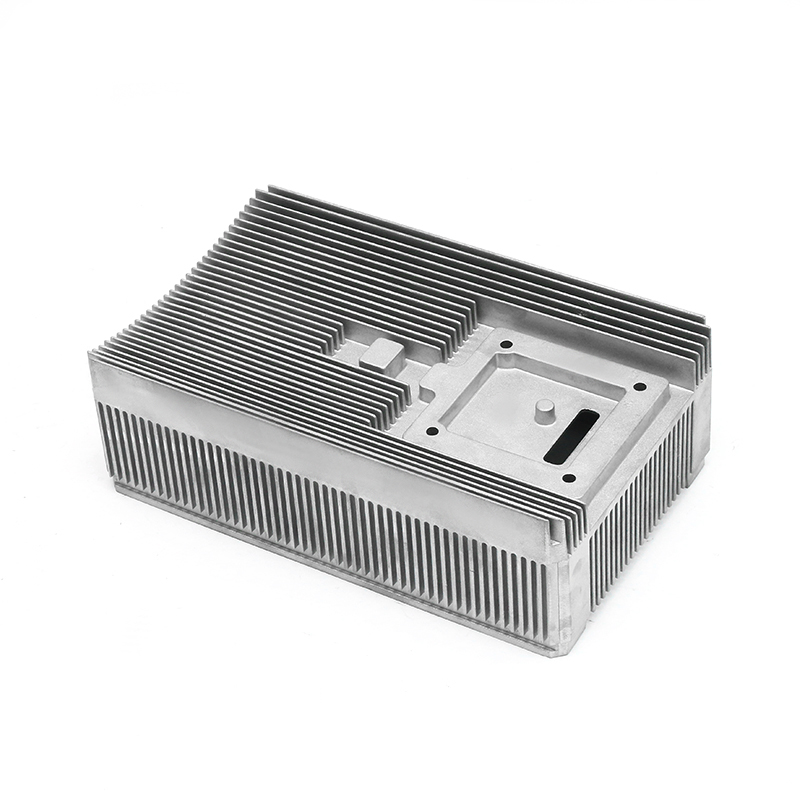
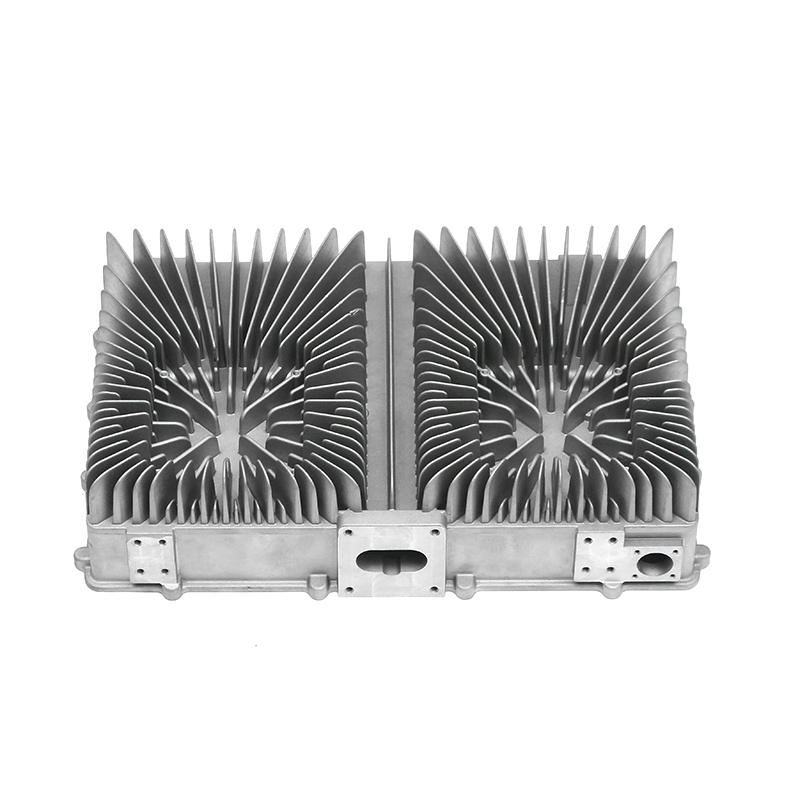
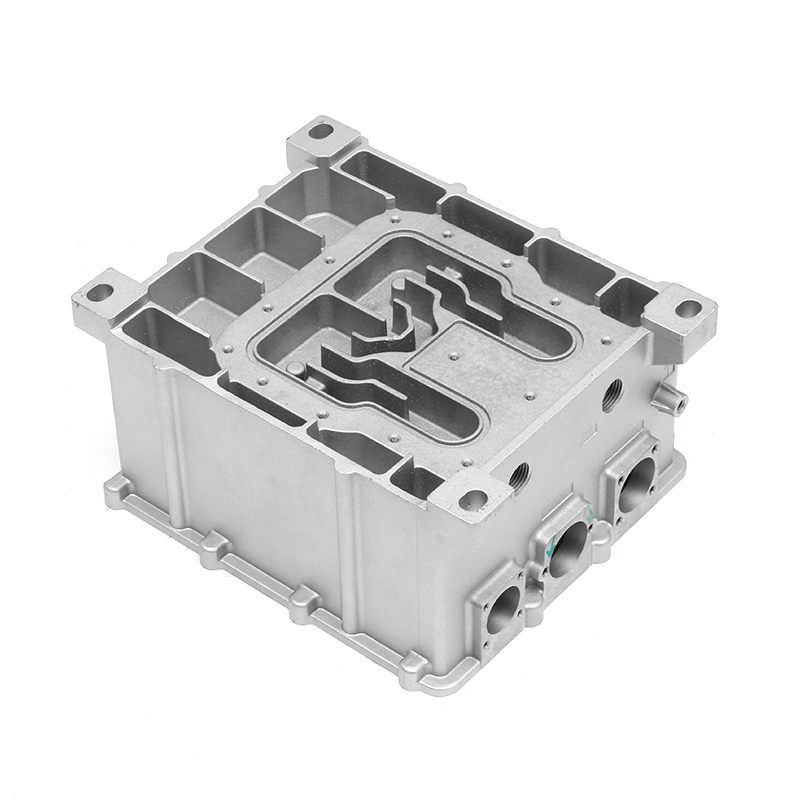
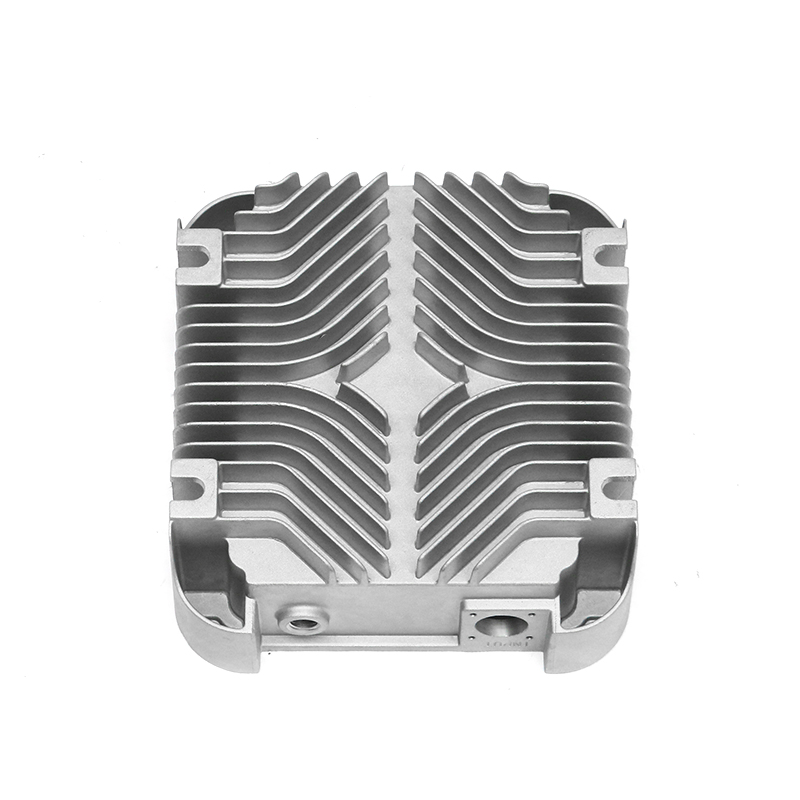
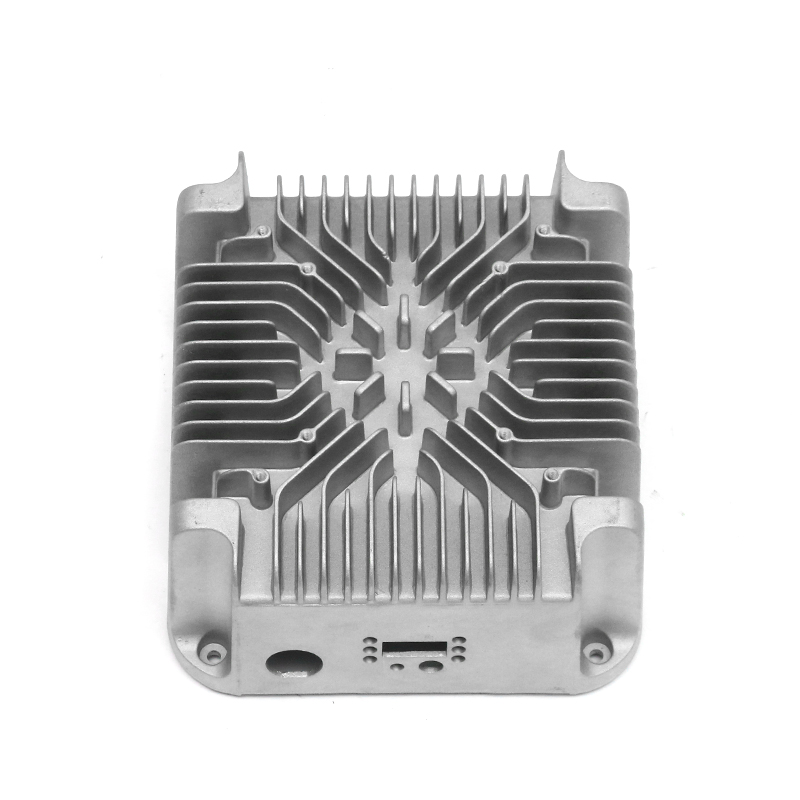
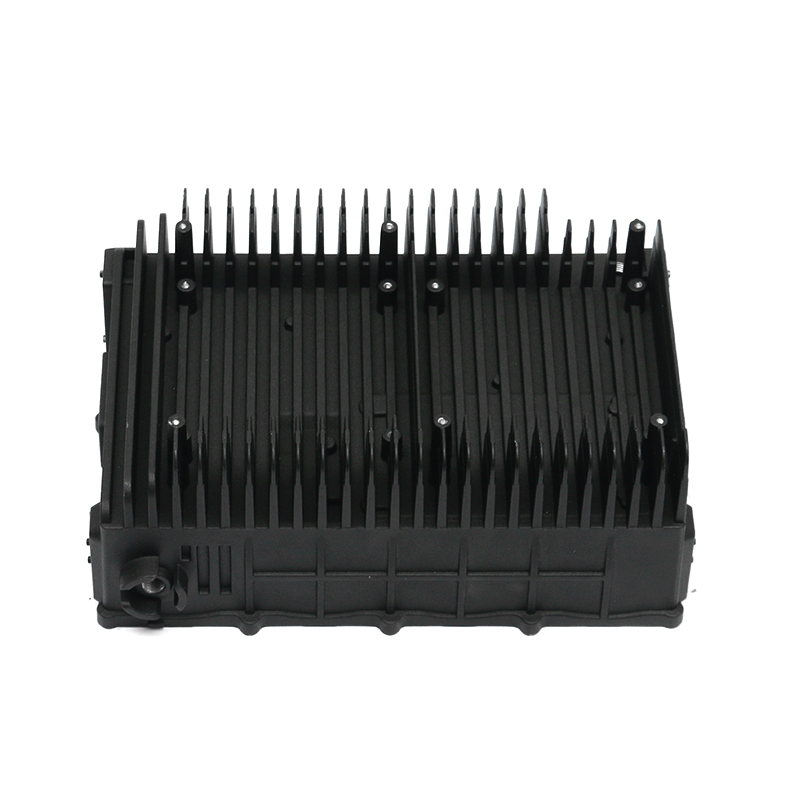
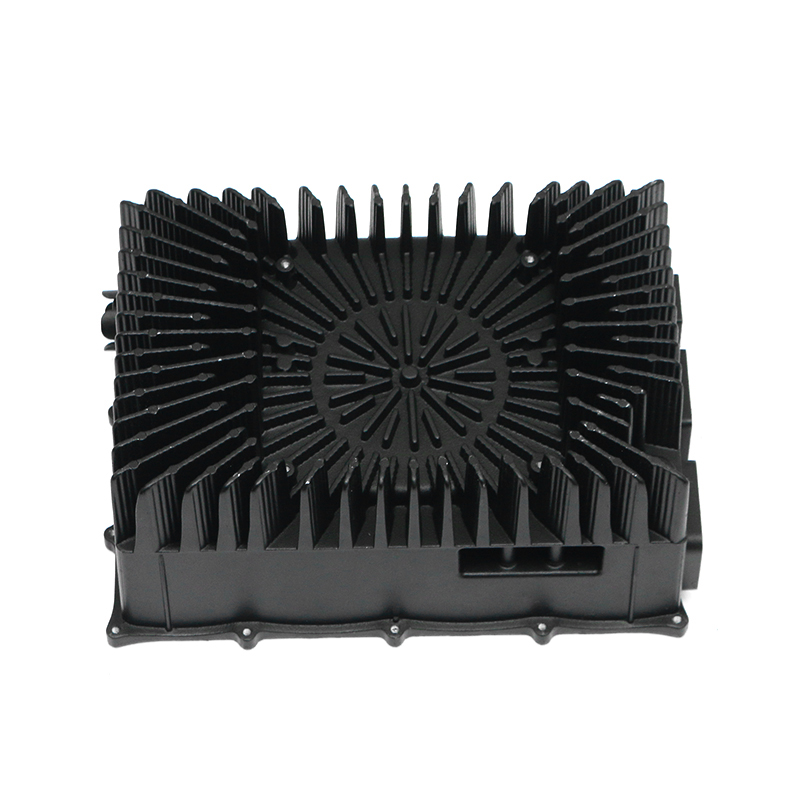
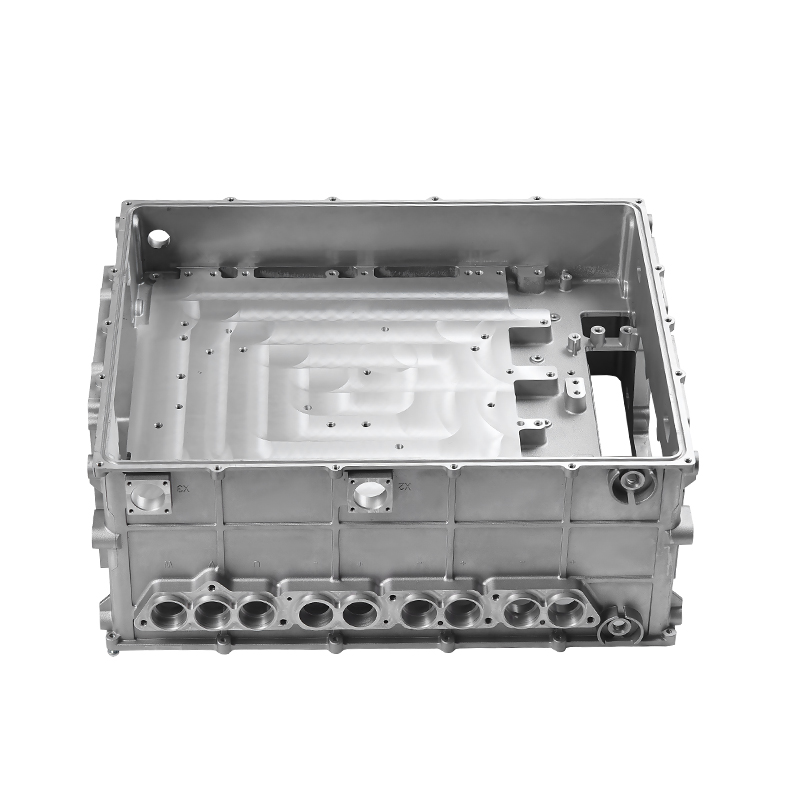
Otwórz maskę niemal każdego nowoczesnego samochodu, a obudowa pompy wodnej to odlewana ciśnieniowo aluminiowa część, o której nie musisz myśleć. Ta cicha niezawodność jest decyzją inżynierską. Wysokociśnieniowy odlew aluminiowy umożliwia utworzenie korpusu pompy wodnej ze spójnymi kanałami chłodziwa, szczelnymi powierzchniami uszczelniającymi i strukturą kosztów, która sprawdza się w przypadku milionów pojazdów rocznie. Kiedy pompa wodna musi przetrwać co najmniej 150 000 km, proces odlewania ma większe znaczenie, niż zdaje sobie sprawę większość kupujących.
Dlaczego odlewanie ciśnieniowe jest domyślnym wyborem w przypadku samochodowych pomp wodnych
Odlewanie ciśnieniowe wybiera się nie dlatego, że jest proste, ale dlatego, że rozwiązuje główny konflikt związany z konstrukcją pompy wodnej: część musi mieć skomplikowane kanały chłodziwa i sztywne, cienkie ścianki, a jednocześnie być przystępna cenowo przy dużych ilościach. Żeliwo i gotowe alternatywy mogą działać, ale zazwyczaj dodają masę lub etapy obróbki. Obudowa z odlewanego ciśnieniowo aluminium osiąga grubość ścianki w zakresie 2,5–4,0 mm, dzięki czemu pompa jest lżejsza i pomaga odprowadzać ciepło z łożysk i uszczelnienia. Oszczędność masy w porównaniu z żeliwem wynosi zwykle 40–50%.
Z produkcyjnego punktu widzenia odlewanie ciśnieniowe jest jednorazowym procesem obejmującym złożoną geometrię. Przepusty, prowadnice i przewody chłodzące są wbudowane w konstrukcję formy, dzięki czemu tysiące części ma identyczne profile. W przypadku pompy rodzinnej typu sedan wyprodukowanej w nakładzie 100 000 sztuk powtarzalność obniża koszt jednostkowy i zmniejsza ryzyko awarii na miejscu. Właśnie dlatego producenci OEM i dostawcy pierwszego szczebla nadal wybierają odlewy ciśnieniowe do korpusów i obudów pomp wodnych.
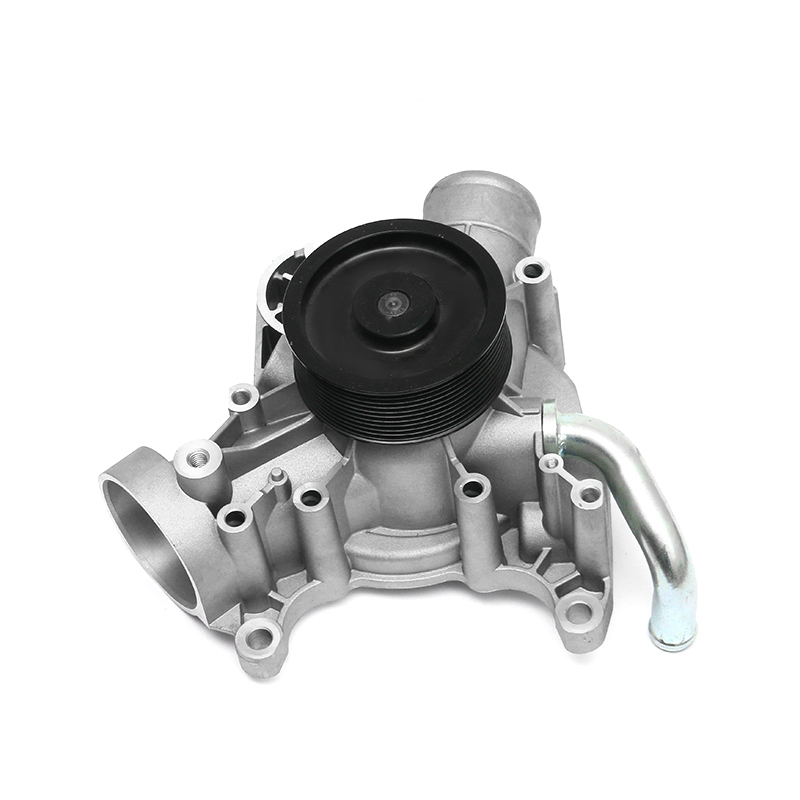 Precyzyjny odlew ciśnieniowy do obudów samochodowych pomp wodnych Dostawca ten łączy wiedzę w zakresie projektowania form, odlewania ciśnieniowego i przetwarzania, aby wyprodukować trwałe aluminiowe obudowy pomp wodnych, zapewniając powtarzalną jakość elementów chłodzenia silnika. Zobacz produkt →
Stopy aluminium stosowane w odlewach ciśnieniowych pomp wodnych
Wybór stopu jest kompromisem pomiędzy płynnością, szczelnością, przewodnością cieplną i obrabialnością. W praktyce obudowy pomp wodnych opierają się na prawie eutektycznych stopach aluminiowo-krzemowych, ponieważ krzem poprawia przepływ stopionego metalu w cienkie odcinki i zmniejsza skurcz podczas krzepnięcia.
| Stop | Kluczowe cechy | Typowe zastosowanie |
|---|---|---|
| ADC12 | Wysoka płynność; dobra szczelność ciśnieniowa; dobra obrabialność | Skomplikowane korpusy i wsporniki pomp wodnych |
| A380 | Dobra wytrzymałość i przewodność cieplna; szeroki zakres topnienia | Obudowy wymagające wyższej wytrzymałości mechanicznej lub zmęczeniowej |
| AlSi10Mg(Fe) | Niższa zawartość żelaza; lepsza ciągliwość w obróbce po odlewaniu | Obudowy chłodziwa do pojazdów elektrycznych i konstrukcyjne mocowania pomp |
Stopy te nie są zamienne. Pompa umieszczona w pobliżu turbosprężarki doświadcza innego obciążenia cieplnego niż pompa w małym silniku wolnossącym. Przed ukończeniem stopu należy sprawdzić rysunek, ciśnienie robocze i pozycję montażową.
Proces odlewania ciśnieniowego krok po kroku
Każda odlewana ciśnieniowo pompa wodna zaczyna się od formy zaprojektowanej wokół obwodu chłodzącego. Projekt formy określa, gdzie przebiega linia podziału, w jaki sposób rdzeń utworzy wnękę wirnika i ile niezbędnych działań bocznych. Doświadczony inżynier zajmujący się odlewaniem ciśnieniowym sprawdzi wyniki symulacji przepływu przed cięciem stali.
- Konstrukcja formy: kanały chłodzące, rozmieszczenie zasuw i pozycje wyrzutników zoptymalizowano pod kątem jednego, jednolitego wzorca napełniania.
- Topienie i wtryskiwanie: stop aluminium jest utrzymywany w odpowiedniej temperaturze i wtłaczany do formy pod wysokim ciśnieniem.
- Zestalanie i chłodzenie: kontrolowane chłodzenie zapewnia całkowite wypełnienie cienkich ścianek i skuteczne podawanie.
- Wyrzucanie i przycinanie: odlew jest usuwany z matrycy, a przelew, wypływka i system zasuwy są przycinane.
- Obróbka i wykańczanie: krytyczne powierzchnie, otwory i powierzchnie uszczelek są obrabiane na centrach obróbczych CNC.
- Próba ciśnieniowa i kontrola: obudowy są testowane pod kątem szczelności, sprawdzane wymiarowo i przygotowywane do dostawy.
Ciśnienie we wnęce jest wystarczająco wysokie, aby wcisnąć metal w cienkościenne detale i odtworzyć powierzchnię formy. To połączenie kontroli ciśnienia, temperatury i dokładności oprzyrządowania oddziela trwałą obudowę pompy wodnej od nieszczelności.
Kontrola jakości: co sprawia, że odlewana obudowa pompy wodnej jest niezawodna
Porowatość jest wrogiem numer jeden odlewów pomp wodnych. Podczas wtrysku może zostać uwięzione powietrze, a jeśli w pobliżu powierzchni uszczelniającej pojawi się porowatość, nastąpi ucieczka płynu chłodzącego. Ponieważ obieg płynu chłodzącego pracuje pod ciśnieniem, należy sprawdzić obudowę pod kątem szczelności. Korek ciśnieniowy w samochodzie osobowym zwykle wytrzymuje około 100–140 kPa, dlatego obudowę należy poddać testowi szczelności w tym zakresie lub powyżej. Dostawca wysokiej jakości przetestuje 100% części, często przy użyciu powietrza lub helu, i będzie rejestrował każdy wynik.
Drugim poważnym problemem jest kontrola wymiarowa. Otwór łożyska, wnęka wirnika i powierzchnie uszczelek mają bezpośredni wpływ na wydajność pompy i żywotność uszczelnienia. Współrzędnościowe kontrole maszyn pomiarowych w trakcie procesu, wraz z przemysłową tomografią komputerową pod kątem porowatości wewnętrznej, dostarczają danych w trakcie produkcji, a nie po fakcie.
Integralność materiałowa to trzecia warstwa. Kontrola spektrometru każdego ciepła zapewnia, że krzem, miedź i żelazo pozostają w określonym zakresie. Jeśli stop dryfuje, wraz z nim dryfuje porowatość i skrawalność. W tym miejscu certyfikacja IATF 16949 dodaje prawdziwą wartość, ponieważ wymusza udokumentowanie całego systemu jakości, a nie tylko jego deklarację.
Rozważania projektowe dla inżynierów i kupujących
Aby uzyskać jak najlepszy efekt odlewania ciśnieniowego pompy wody samochodowej, obudowę należy od początku projektować jako odlew ciśnieniowy. Projekt skopiowany z odlewu piaskowego lub części z tworzywa sztucznego spowoduje możliwe do uniknięcia problemy z formą i końcową jakością uszczelnienia.
- Utrzymuj możliwie jednolitą grubość ścianki; nagłe kroki powodują skurcz i nierówne chłodzenie.
- Określ kąt pochylenia od 0,5° do 2°, aby odlew mógł zostać wyrzucony bez zniekształceń.
- Umieścić krytyczne powierzchnie uszczelniające w obszarach, które będą później obrabiane, a nie pozostawiać je w stanie odlanym.
- Unikaj wąskich tolerancji na powierzchniach, które ich nie potrzebują; obrobione powierzchnie mogą wytrzymać ± 0,1 mm, natomiast wymiary samego odlewu należy omówić z dostawcą.
Dla nabywców na rynku wtórnym te szczegóły konstrukcyjne nie są widoczne, ale pojawiają się we wskaźnikach awaryjności pomp. Obudowa z czystymi kanałami chłodziwa i płaskimi, prawidłowo obrobionymi powierzchniami uszczelniającymi w naturalny sposób chroni zespół łożyska i uszczelnienia.
Jak wybrać dostawcę odlewów ciśnieniowych pomp wodnych do samochodów
Wybór dostawcy jest decyzją związaną z zarządzaniem ryzykiem. Obudowa, która przecieka lub odkształca się pod ciśnieniem gorącego płynu chłodzącego, może uszkodzić pompę, nawet jeśli wszystkie inne elementy są w porządku. Z tego powodu oceniaj możliwości dostawcy, a nie tylko podaną cenę.
Zacznij od sprzętu do odlewania. Do różnych rozmiarów obudów potrzebne są maszyny od 400 T do 2000 T. Dostawca posiadający centra obróbcze i wewnętrzny sprzęt kontrolny może koordynować wszystkie tolerancje w jednym procesie produkcyjnym. Doświadczenie w projektowaniu form jest jeszcze ważniejsze, ponieważ złej konstrukcji bramy nie można skorygować tańszym stopem. W naszym zakładzie projektowanie form, odlewanie ciśnieniowe, obróbka skrawaniem i testowanie odbywają się pod jednym dachem, co pozwala uniknąć rozłączenia między oprzyrządowaniem a produkcją.
- Certyfikat IATF 16949 lub równoważny system jakości w branży motoryzacyjnej.
- Możliwość projektowania i konserwacji form we własnym zakresie.
- CMM, przemysłowy tomograf komputerowy, spektrometr i sprzęt do badania szczelności.
- Jeden dostawca w zakresie odlewania, obróbki skrawaniem i obróbki powierzchni.
- Udokumentowane doświadczenie z obudowami pomp, a nie tylko ogólnym odlewaniem ciśnieniowym.
Obudowa z dopasowanymi powierzchniami uszczelniającymi i czystymi kanałami chłodziwa również zapewnia dłuższą żywotność. To powiązanie pomiędzy elementami pompy a niezawodnością silnika zostało omówione w naszej nocie technicznej pt odporność pompy wodnej na zużycie i żywotność silnika .
Dolna linia
Odlewanie ciśnieniowe pomp wodnych w samochodach to ustalony proces, ale jego powodzenie zależy od kontroli materiału, formy i procesu. Odlewanie ciśnieniowe aluminium pozostaje najbardziej praktycznym sposobem wytwarzania pomp, które są lekkie, powtarzalne i niedrogie. Celem inżynierów i nabywców nie jest znalezienie najtańszego odlewu pompy, ale znalezienie dostawcy, który może udowodnić, że każda obudowa ma dokładne wymiary i jest szczelna pod ciśnieniem. Zweryfikuj te kontrole na etapie pobierania próbek, a niezawodność pola zostanie sprawdzona.